

铝型材挤压机部件形位公差检测的重要性
铝型材挤压机是铝加工行业的核心装备,其结构庞大、受力复杂,整机由前梁、后梁、压套、挤压筒、挤压杆、模具座等多个大型部件组成。这些部件之间的形位公差关系包括:框架压套的水平度,前后横梁的平行度,前后梁与压套的垂直度,四根压套的平行度,挤压容室与挤压杆的同轴度,以及模具中心与挤压容室中心的同轴度等,都直接决定了挤压机能否正常、高效地运行。
这些形位公差指标之所以需要严格控制,是因为挤压机在工作过程中承受着极高的载荷。挤压机本体若因同轴度超差而承受偏心载荷,不仅会缩短设备寿命,甚至可能破坏挤压机本体,造成生产事故。同时,大型铝挤压机中主关零件的形位公差要求一般在亚毫米级别,通常0.1-0.2mm,核心位置在0.05mm以内,对于大吨位零件而言,要保证这一精度等级难度极大。
此外,部件形位公差的精度直接影响挤压产品的质量。即使微小的壁厚或扭拧偏差,也可能影响产品的机械性能,或导致质量检验不通过。挤压机本身的装配精度是实现这些产品公差的前提保障。
因此,铝型材挤压机在制造、安装和使用期间均需要进行高精度的三维测量检测。在制造阶段,检测关键部件的加工精度是否达标;在安装阶段,指导各部件之间的精确对中和装配调整;在使用阶段,定期监测设备因磨损、热变形或基础沉降等原因导致的精度偏移,为预防性维护和修复提供数据支撑。
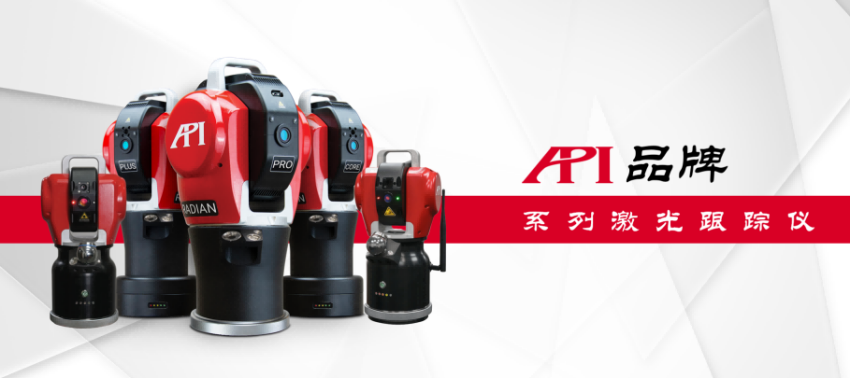
图1:API品牌各型号激光跟踪仪
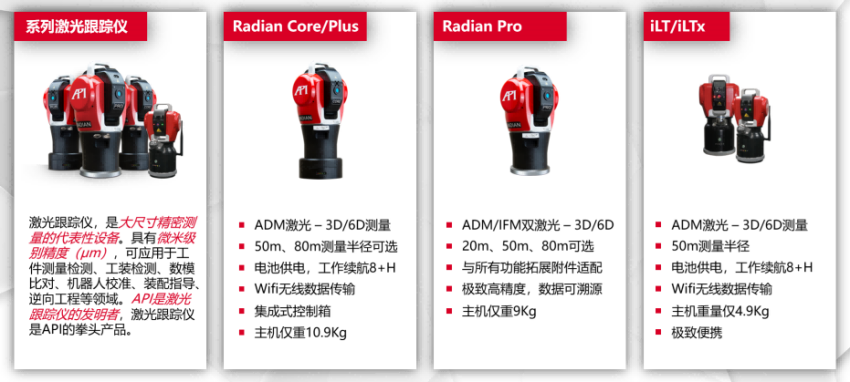
图2:API激光跟踪仪各型号性能简介
传统检测手段的不足
在激光跟踪仪技术成熟之前,铝型材挤压机的形位公差检测主要依赖大型三坐标测量机、激光准直仪、水平仪、内径千分尺、钢琴线加电测法等传统手段。这些方法在特定场景下各有应用价值,但面对挤压机这类大尺寸、重型、结构复杂的装备,各存在一些局限性。
第一,无法实现原位检测。 大型三坐标测量机虽然精度较高,但需要将部件吊装运输至三坐标测量室。挤压机的大型部件尺寸往往数米甚至十余米,质量可达数十吨,吊装运输本身风险大、辅助时间长,且在装配过程中无法实时反馈调整数据,严重制约了装配效率和精度控制。
第二,基准传递繁琐,容易引入累积误差。 孔系位置度、同轴度和平面度等检测项目需要使用多种仪器配合完成,基准转换过程复杂。传统方法如钢琴线配合内径千分尺测量同轴度,对跨距10米以上的部件调整耗时较多,且受温度和气流影响大,重复性难以保证。
第三,测量存在盲区。 大平面平面度使用水平仪或自准直仪分段拼接测量时,难以覆盖孔系附近的局部凹陷,也无法将平面与孔系基准建立统一的坐标系。
第四,检测精度和效率难以兼顾。 人工主观因素较大,工作量大、精度低、缺乏科学性,难以满足现代化生产的需求。传统检测方法的精度受限于工具本身的精度等级和操作者的技术水平,且检测一个大型部件的完整形位公差通常需要数天时间。
API激光跟踪仪检测解决方案
API激光跟踪仪是便携式高精度大尺寸空间坐标测量系统,用于在现场对大型工件、工具和构件的尺寸和形位公差进行测量、机械零件安装的精确定位和位置测量、三维曲线测量以及机床安装误差检测等。API公司Radian系列以及iLT系列激光跟踪仪以微米级别的测量精度(μm,1/1000mm)、超过160m的最大测量范围和1000Hz(1000点/秒)的数据采集速率,为铝型材挤压生产线部件形位公差检测提供了完整、高效的解决方案。
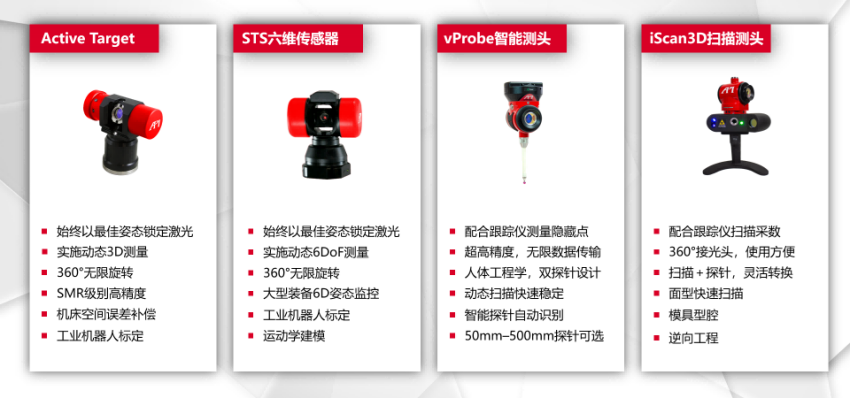
图3:API激光跟踪仪功能拓展附件简介
(一)制造环节:关键部件加工精度检测
在挤压机前梁、后梁、压套等大型部件的加工制造过程中,API激光跟踪仪可直接布设在加工车间现场,对加工完成的关键孔系、结合面进行原位测量。以本应用案例现场使用的Radian Plus激光跟踪仪为例,其具有微米级别的测量精度和长达80米的测量半径,能够满足大型装备及大型工件检测的需求。设备重量不足11kg,便于携带和快速部署于加工工位。
通过转站座的合理布置,可实现跟踪仪站位的灵活移动,既保证站位精度,又将各站位的检测数据统一。集成的“气象站”系统可助力实时识别测量现场的温度、湿度、气压波动,并实施自动补偿,最大程度降低环境因素对测量的干扰。
(二)安装环节:整机装配对中与精度控制
挤压机总装是形位公差控制最为关键的环节。使用API激光跟踪仪,可在装配现场构建全局坐标系,一次性完成所有孔位、端面、槽口等特征的测量,避免基准转换误差,实现真正的三维数字对合。
具体而言,激光跟踪仪可用于以下安装检测任务:测量前后横梁的平行度,确保前后梁平行度数值的控制;测量前后梁与四根压套的垂直度;测量四根压套的平行度,保证框架的方正度;测量挤压容室与挤压杆的同轴度;以及测量模具中心与挤压容室中心的同轴度。测量时,激光跟踪仪射出激光并实时锁定靶球中心位置,操作者手持内置棱镜的靶球触碰待测位置,跟踪仪即以高达1000Hz的采数速率对该目标点位的三维坐标进行测量。
在挤压机安装精度方面,机座导轨纵向和横向水平度、挤压缸与活塞的同心度等检测精度要求较高。API激光跟踪仪在现场复杂环境中、十几米跨度下仍能保持优于0.1mm的综合不确定度,完全满足这些安装精度要求。此外,激光跟踪仪测量技术还改善了型材公差,带来了显著的生产改进效果,包括假块磨损大幅减少、总故障率消除、挤压筒内衬使用寿命延长、挤压杆和挤压筒导轨铜质耐磨条的磨损明显减少、挤压杆更换次数降至最低。
(三)使用环节:动态监测与预测性维护
挤压机投入使用后,由于长期承受高载荷和热循环,各部件之间的形位公差关系会逐渐发生变化。API激光跟踪仪可在设备运行条件下进行原位测量,无需拆卸设备即可获取各部件的实际空间位置数据。
配合vProbe隐藏点智能测头(请参考图3),可快速采集深孔、内凹面等传统工具难以触及的特征,无需反复搬动部件。测量完成后,利用专业测量软件对采集的坐标数据进行三维分析,通过构建线、面、体以及导入数模等操作,根据需求自动生成位置度、同轴度、平面度等形位公差报告,精准定位偏差的具体位置及幅值。
(四)核心优势总结
API激光跟踪仪在铝型材挤压生产线形位公差检测中的核心优势体现在以下方面:
高精度与大范围兼容。 Radian系列激光跟踪仪具有微米级别的测量精度和超过80米的测量半径,能够实现大范围与高精度的兼容,在挤压机十几米跨度的测量场景中保持优于0.1mm的综合不确定度。
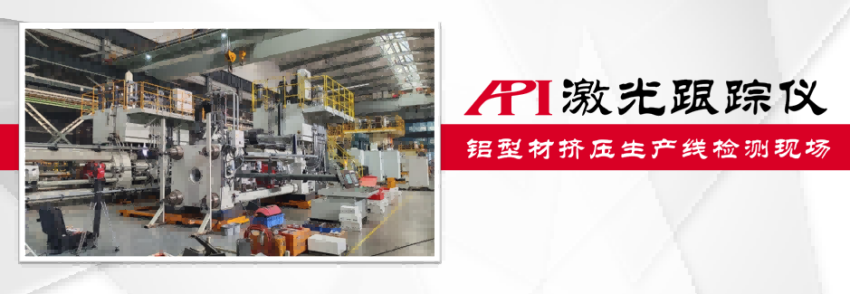
图4:Radian Plus激光跟踪仪铝型材挤压生产线检测现场
现场原位测量。 仪器采用高集成紧凑设计,可直接架设在车间地坪或设备上,对重型部件进行原位测量,即时获取偏差数据,指导修磨或装配调整。
高效快速。 相比传统检测方法,检测效率缩短了70%以上,过去需要1至3天才能完成的零件精度检测,现在仅需1小时即可完成,大幅减少了设备的停机时间。
统一基准全要素检测。 利用跟踪仪构建全局坐标系,可一次性完成所有孔位、端面、槽口等特征的测量,避免了传统方法中多种仪器配合、基准转换繁琐的问题,消除了累积误差。
环境适应性强。 集成气象站系统实施自动环境补偿,温度补偿模块能有效抵消车间环境温度变化对测量结果的影响,保证了检测数据的准确可靠。
结论
铝型材挤压机的形位公差检测贯穿制造、安装和使用全生命周期,是保障设备运行安全性、产品一致性和生产效率的关键环节。传统检测手段受限于无法原位检测、基准传递繁琐、测量盲区多、效率低下等不足,已难以满足现代铝型材挤压生产线对高精度、高效率检测的迫切需求。
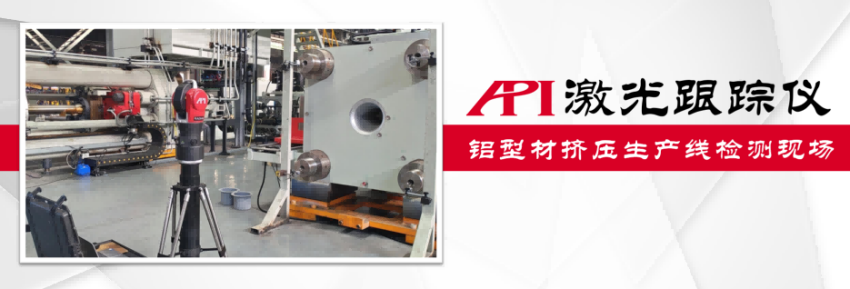
图5:Radian Plus激光跟踪仪铝型材挤压生产线检测现场
API激光跟踪仪凭借微米级测量精度、超过160米的测量范围、1000Hz的数据采集速率以及灵活的原位测量能力,为铝型材挤压机从部件加工、整机装配到运行监测的全流程形位公差控制提供了完整的数字化测量解决方案。实践表明,该方案不仅显著提升了检测效率(缩短70%以上),还有效改善了挤压机的运行状态,减少了关键部件的磨损和故障,为铝型材挤压生产线的精细化管理和预测性维护提供了可靠的测量数据支撑。
相关新闻:
API激光跟踪仪在铝型材挤压生产线 部件形位公差检测领域的应用
铝型材挤压机部件形位公差检测的重要性 铝型材挤压机是铝加工行业的核心装备,其结构庞大、受力复杂,整机由前梁、后梁、压套、挤压筒、挤压杆、模具座等多个大型部件组成
Galaxy油泥铣削机 在两轮电动车造型设计领域的应用
两轮电动车及造型设计需求 两轮电动车在现代城市交通中,扮演着非常重要且不可或缺的角色。上班下班、接送孩童、货物配送…… 无不体现了其在短途交通中可躲避拥堵、使用
API激光跟踪仪在汽车生产线 安装定位与调整领域的应用
高效满足用户的测量需求 本案例的使用单位是国内大型车企在海外的工厂,需要安装长度达百米的机器人焊接生产线。为此,工厂的负责人找到了API,寻求生产线安装与调整的
数控机床综合精度快速评估与诊断 API无线球杆仪应用案例
关于数控机床的快速检测 时间成本,对于生产企业有着十分重要的意义。所以生产各环节中,对于时间成本的控制,亦是现代企业降本增效的关键环节。对诸如数控机床这样的核心
了解更多:
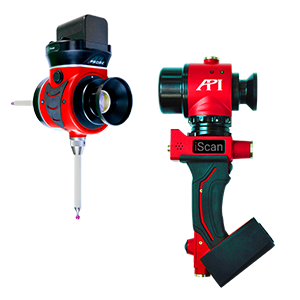
激光跟踪仪靶球&测头
Maximize laser tracker productivity with hand held and 激光跟踪仪主动靶标.
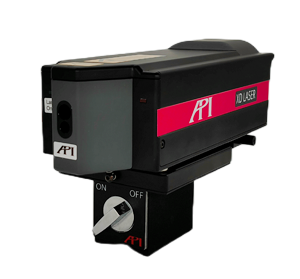
XD Laser CMM Calibration
The XD Laser is the only assessment system that can measure all 6 error parameters simultaneously in a single set-up
了解更多 /xd-laser
API Reverse Engineering Service
Reverse engineering services include scan as-built parts to creation of a 3D digital point cloud and CAD Model.