

纺织机械辊筒三维检测的重要性
辊筒部件是纺织机械中承担纱线或织物牵引、卷绕、压持、导送等任务的关键回转部件。在纺纱、织造、印染及后整理设备中,辊筒的几何精度直接关系到张力均匀性、运行平稳性、织物幅面质量以及设备振动噪声水平。若辊筒存在同轴度偏差、圆柱度超差或端面跳动异常,容易导致织物跑偏、张力波动、卷绕密度不均,甚至引起辊筒轴承早期磨损和整机振动加剧。
因此,对纺织机械辊筒部件实施高精度三维检测,不仅能够验证加工和装配质量,还能为设备调试、故障诊断及逆向修复提供可靠数据。尤其在高速、宽幅纺织装备不断发展的背景下,辊筒几何误差的微小偏差也可能被放大为显著工艺缺陷,高精度检测显得尤为重要。
需要检测的内容
纺织机械辊筒部件三维检测主要包括以下内容:
① 同轴度检测:检测两端轴承安装轴颈相对于基准轴线的同轴度,避免因两端支承不同轴引起附加弯矩和振动。
② 圆柱度检测:评价辊筒工作面的圆柱度误差,确保辊面在圆周方向和轴向具有均匀接触特性,避免局部磨损和织物张力不均。
③ 径向圆跳动与端面跳动检测:测量辊筒工作面及端面的跳动值,判断辊筒转动时是否存在周期性摆动或轴向窜动。
④ 轴向定位尺寸及关键截面的空间位置检测:获取各轴肩、辊面边缘、安装基准面的空间坐标,校核轴向尺寸链和装配位置关系。
检测精度需求方面,对于高精度纺织机械辊筒,同轴度和圆柱度误差、端面跳动和径向跳动、轴向关键定位尺寸的测量不确定度均需控制在0.05 mm以内。
传统检测方法的局限
传统检测纺织机械辊筒多采用平台测量、百分表打表、卡尺、千分尺等工具。这些方法虽然操作简单、成本较低,但也存在相对明显的局限:
一是难以实现整体三维评价。传统方法只能测量若干局部截面或单个方向的跳动,无法完整获取辊筒轴线在空间中的真实姿态和全长范围内的误差分布。
二是基准建立相对困难。对于长径比较大、跨距较长的辊筒,使用V型块和平台找正时,基准轴线本身容易受支承位置、平台平面度及辊筒自重变形影响,测量重复性难以控制。
三是测量精度受人为因素影响较为明显。百分表读数、表架固定、测点选择等环节均依赖操作人员经验,数据一致性难以保证。
四是测量效率相对较低,数字化程度不高。传统方法难以快速生成三维误差分析和可视化报告,不利于与设计模型比对和质量追溯。
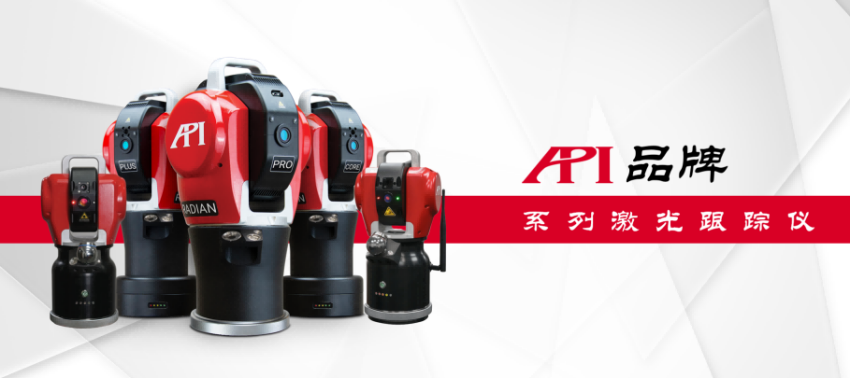
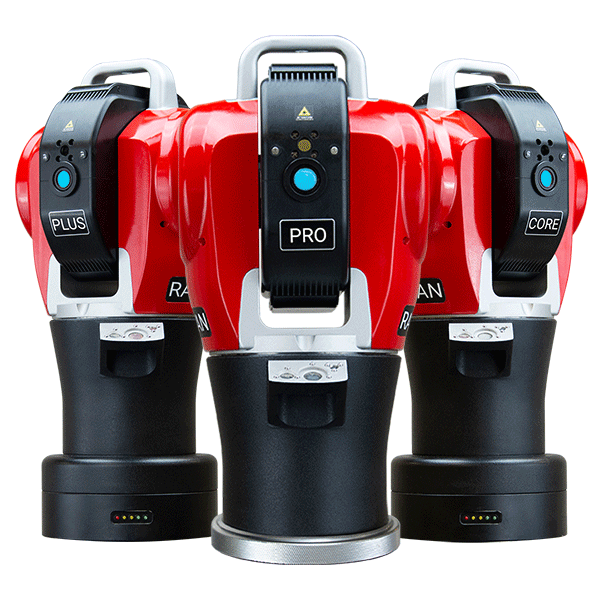
图1:API品牌系列激光跟踪仪
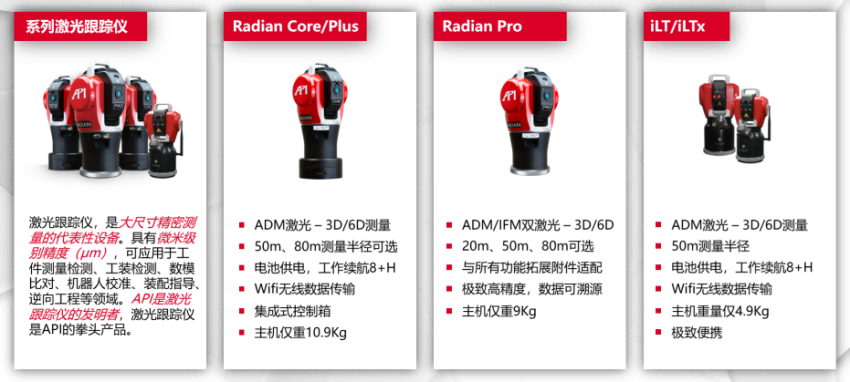
图2:API各型号激光跟踪仪性能简介
API激光跟踪仪检测方案
API激光跟踪仪以大范围、高精度、便携式空间坐标测量能力,为纺织机械辊筒部件的高精度三维检测提供了有效解决方案。
该方案具有以下突出优势:
一是精度高。API激光跟踪仪可实现微米级空间坐标测量,能够满足辊筒同轴度、圆柱度及跳动等项目对测量不确定度的要求。
二是测量范围大。纺织机械辊筒长度常达1~3 m甚至更长,激光跟踪仪工作范围可达数十米,无需拼接即可完成整根辊筒测量。
三是支持在位测量。辊筒可保持在实际安装状态或加工后的支承状态下进行检测,避免拆卸吊装引起附加变形,使测量结果更贴近真实工作状态。
四是数字化程度高。配合测量软件,可实时采集三维点云、拟合圆柱和轴线、计算形位公差,并自动生成可视化测量报告。
五是操作灵活。通过靶球、靶标接触测量,可快速获取辊面、轴颈、端面等不同特征的空间坐标,适合现场复杂环境。
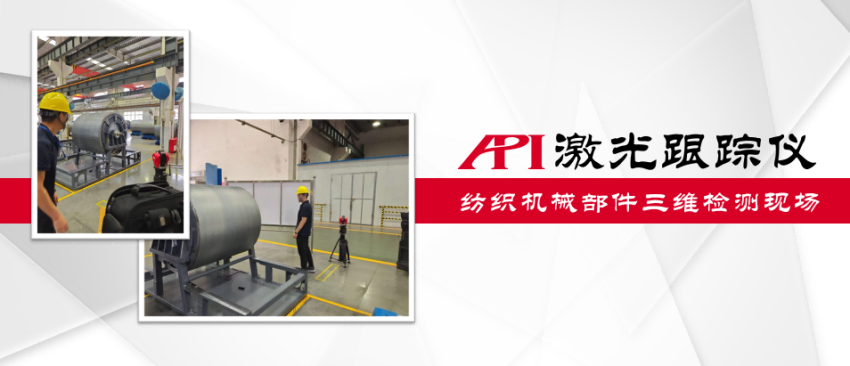
图3:API激光跟踪仪纺织机械部件三维检测现场
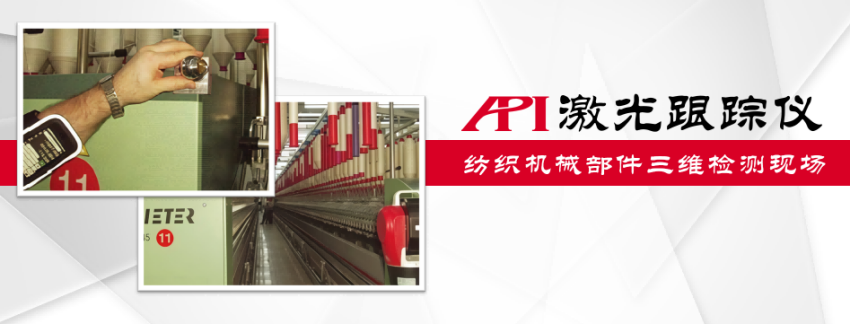
图4:API激光跟踪仪纺织机械部件三维检测现场
测量现场
在某纺织机械制造企业的检测现场,工程师正使用API激光跟踪仪对一纺织机械的牵伸辊筒进行精度检测。
首先,将辊筒稳定支承,并在辊筒附近选择通视良好的位置架设激光跟踪仪。跟踪仪固定于三脚架上,连接电脑并开机即可开始测量,现场环境误差(如:温度、气压、湿度等)会被跟踪仪的“气象站”系统自动识别并实施补偿。
测量开始,操作人员手持靶球沿辊筒一端轴承轴颈依次采集多个圆周截面点,每个截面采集8~12个点(或根据需求);随后对另一端轴承安装轴颈进行同样测量。
对于辊筒中部工作面,沿轴向每隔约200mm(或根据需求)取一个截面,每个截面采集一圈表面点。端面则沿圆周方向采集多点,用于计算端面跳动和轴向尺寸。全部测点实时传输至测量软件,软件自动拟合各截面圆和整体圆柱轴线,并计算两端轴颈同轴度、辊面圆柱度、径向圆跳动及端面跳动。
测量完成后,软件直接生成包含实测值、偏差方向和公差判定的报告。整个测量过程在30分钟内即可完成,较传统平台检测效率明显提升。
小结
纺织机械辊筒部件的几何精度对整机性能和织物质量具有重要影响。API激光跟踪仪以高精度空间坐标测量能力,结合便携、大范围和数字化优势,能够高效、可靠地完成辊筒同轴度、圆柱度、跳动及轴向定位尺寸等关键项目检测。该方案克服了传统检测方法局部测量、基准建立困难和数据一致性差等问题,为纺织机械辊筒的质量控制、装配调试和工艺改进提供了有力支持。
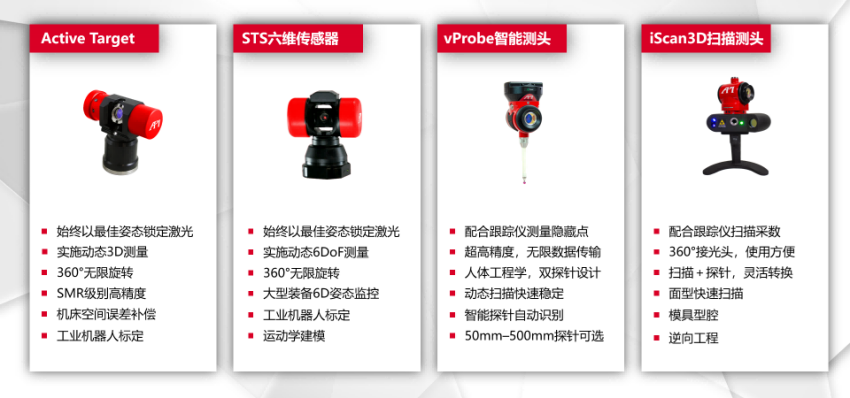
图5:API激光跟踪仪功能拓展附件简介
更多拓展
除本案例中展示的使用靶球对待测目标物提实施的量的方式外,API还结合各种现场应用需求,开发出了一系列激光跟踪仪功能拓展附件:
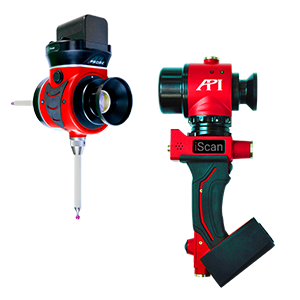
√ vProbe智能测头 - 实现深孔和隐藏点的精准测量;
√ iScan3D智能测头 - 线激光扫描快速获取点云数据;
√ ActiveTarget活动靶标 - 电机驱动,水平方向360°无线旋转,实时主动反向锁定跟踪仪激光束,在高速及大角度移动过程中仍可锁定激光,保持测量流畅;
√ STS六维传感器 - 实现6DoF(6自由度)数据的静态及动态测量;
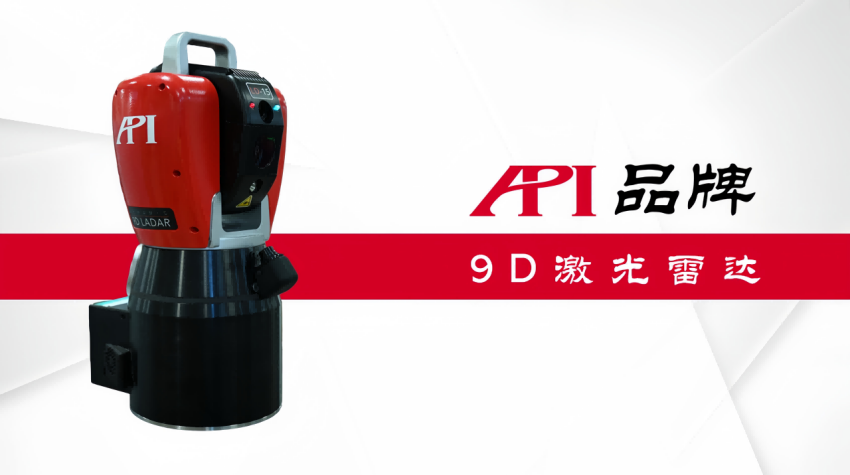
图6:API 9D激光雷达
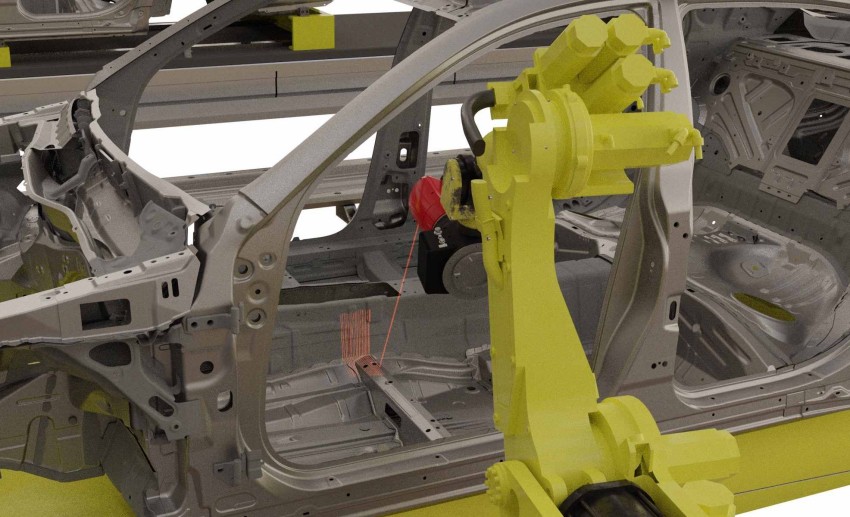
图7:API 9D激光雷达工作方式示意
此外,API的9D激光雷达系统,还可在无需合作靶标配合的非接触测量领域,实现微米级的空间测量精度。敬请关注API官网及各大媒体平台主页关注最新信息。
相关新闻:
纺织机械辊筒部件的高精度三维检测 API激光跟踪仪应用案例
纺织机械辊筒三维检测的重要性 辊筒部件是纺织机械中承担纱线或织物牵引、卷绕、压持、导送等任务的关键回转部件。在纺纱、织造、印染及后整理设备中,辊筒的几何精度直接
大型液压装备固定部件的高精度三维检测 - API激光跟踪仪应用案例
大型液压装备固定部件高精度三维检测的重要性 大型液压装备(如万吨锻造水压机、挤压机、厚板矫直机等)的固定部件,通常是整机刚度与精度保持的核心载体。这类部件包括上
手术机器人校准及精度提升 API激光跟踪仪应用解决方案
关于手术机器人 伴随着现代化制造的跨越式发展,机器人已被应用到我们日常生活中的各个领域,机器人的制造与使用也相应有了更高的需求。目前,机器人作业正向着高精度应用
游艇检修三维测量解决方案 API激光跟踪仪应用案例
游艇定期检修维护的重要性 对于游艇而言,无论是超级帆船还是动力艇,长期航行于复杂多变的海洋环境中,始终承受着风浪冲击、主机振动、盐雾腐蚀及昼夜温差带来的热胀冷缩
了解更多:
激光跟踪仪靶球&测头
Maximize laser tracker productivity with hand held and 激光跟踪仪主动靶标.
XD Laser CMM Calibration
The XD Laser is the only assessment system that can measure all 6 error parameters simultaneously in a single set-up
了解更多 /xd-laser
API Reverse Engineering Service
Reverse engineering services include scan as-built parts to creation of a 3D digital point cloud and CAD Model.